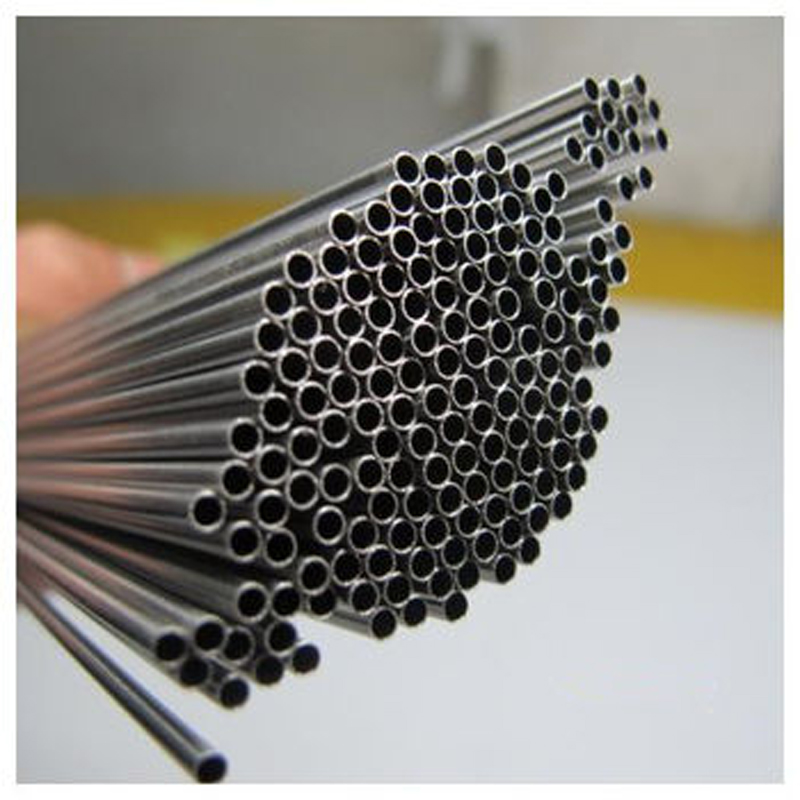
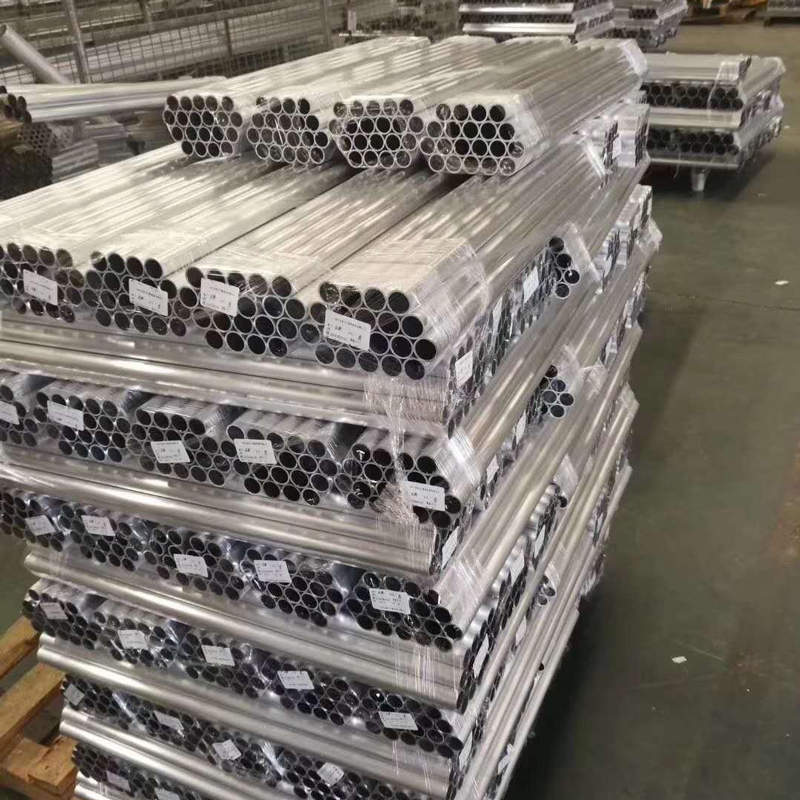
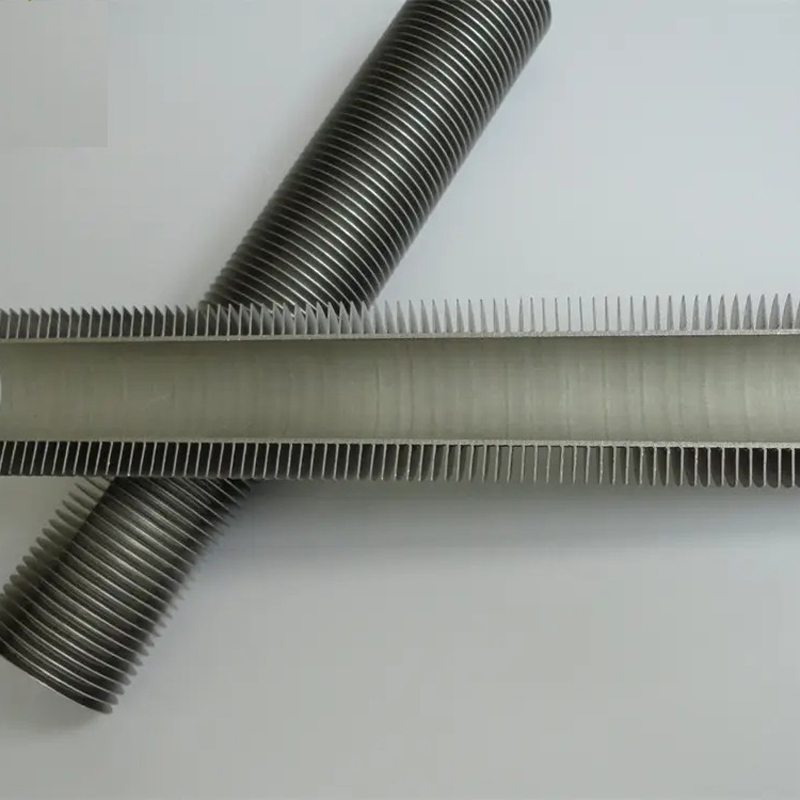
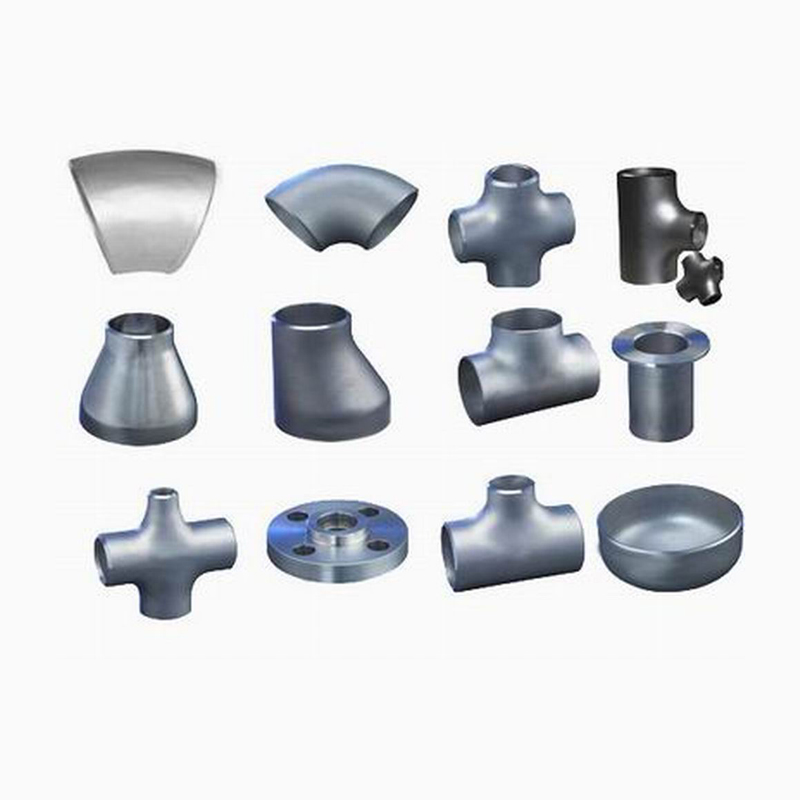
304, 310S, 316L స్టెయిన్లెస్ సీమ్లెస్ స్టీల్ పైపు
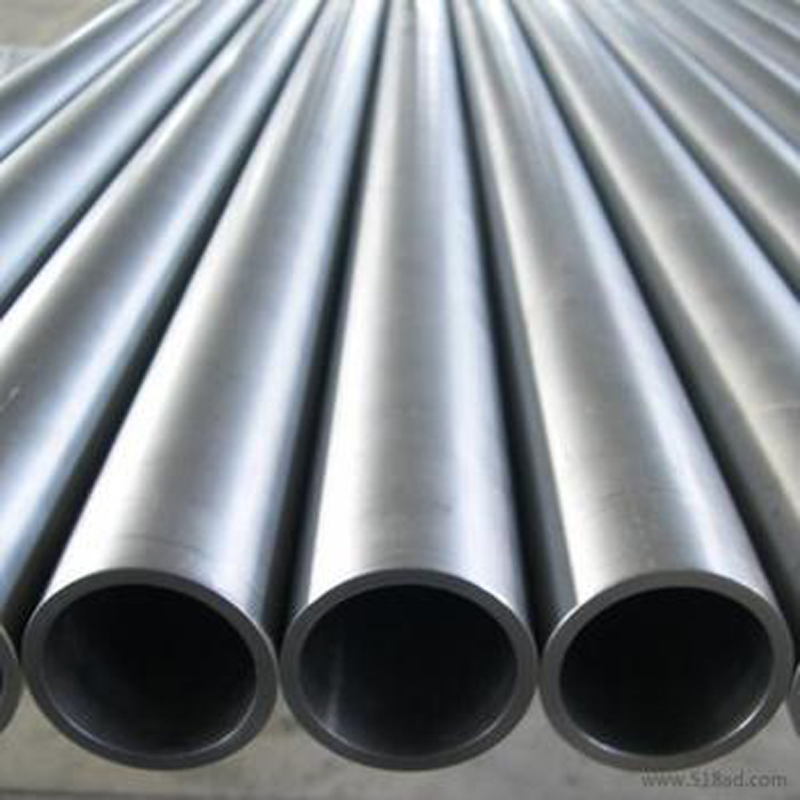
స్టెయిన్లెస్ స్టీల్ సీమ్లెస్ పైపు తయారీ ప్రక్రియ
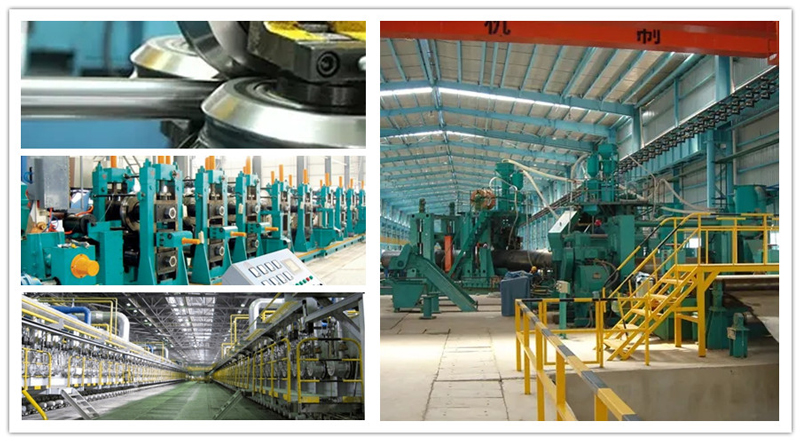
1. హాట్ రోలింగ్ (ఎక్స్ట్రూడెడ్ సీమ్లెస్ స్టీల్ పైపు): గుండ్రని పైపు బిల్లెట్ను వేడి చేయడం, రంధ్రాలు చేయడం, మూడు రోల్స్, వాలుగా రోలింగ్, నిరంతర రోలింగ్ లేదా ఎక్స్ట్రూడెడ్ ట్యూబ్ వ్యాసం (లేదా తగ్గించిన వ్యాసం తగ్గింపు), చల్లబరచడం, నిటారుగా చేయడం, హైడ్రోస్టాటిక్ పరీక్ష (లేదా లోప పరీక్ష), నిల్వ కోసం గుర్తు పెట్టడం.
2. కోల్డ్ పుల్ (రోల్డ్) సీమ్లెస్ స్టీల్ పైపు: గుండ్రని పైపు బిల్లెట్ను హీటింగ్ పెర్ఫోరేటెడ్ హెడ్, అనీల్డ్ యాసిడ్, వాషింగ్ మరియు కోటెడ్ ఆయిల్ (కాపర్ ప్లేటింగ్) చేసి, మల్టీ-ఛానల్ కోల్డ్ పుల్ (కోల్డ్ రోల్డ్) బిల్లెట్ పైపును హీట్ ట్రీట్మెంట్ చేసి, స్ట్రెయిటెనింగ్ హైడ్రాలిక్ టెస్ట్ (లోపాలను గుర్తించడం) చేసి, మార్క్ చేసి స్టోరేజ్లోకి పంపడం.
వివిధ ఉత్పత్తి పద్ధతుల ప్రకారం వీటిని హాట్ రోలింగ్ పైపు, కోల్డ్ రోలింగ్ పైపు, కోల్డ్ డ్రాయింగ్ పైపు, ఎక్స్ట్రూషన్ పైపు మొదలైనవిగా విభజించవచ్చు.
1.1 హాట్ రోల్డ్ స్టెయిన్లెస్ స్టీల్ సీమ్లెస్ పైపు సాధారణంగా ఆటోమేటిక్ రోలింగ్ యూనిట్లో ఉత్పత్తి చేయబడుతుంది. ఘన ట్యూబ్ బ్లాంక్ను తనిఖీ చేసి, ఉపరితల లోపాలను తొలగించి, అవసరమైన పొడవుకు కత్తిరించి, ట్యూబ్ బ్లాంక్ యొక్క రంధ్రాల చివరి ఉపరితలాన్ని కేంద్రీకరించి, ఆపై వేడి చేయడం కోసం హీటింగ్ ఫర్నేస్కు పంపి, పంచ్పై రంధ్రాలు చేస్తారు. రంధ్రాలు చేసే ప్రక్రియ నిరంతరం తిరుగుతూ, అదే సమయంలో ముందుకు సాగడం వల్ల, రోల్ మరియు హెడ్ చర్యతో, ట్యూబ్ బిల్లెట్లో క్రమంగా ఒక కుహరం ఏర్పడుతుంది, దీనిని వూల్ ట్యూబ్ అంటారు. ఆ తర్వాత తదుపరి రోలింగ్ కోసం ఆటోమేటిక్ పైప్ మిల్లుకు పంపుతారు. చివరగా, యంత్రం యొక్క మొత్తం గోడ మందం, వ్యాసం, నిర్దేశిత అవసరాలకు అనుగుణంగా ఉండేలా చేస్తారు. ఇది నిరంతర రోలింగ్ యూనిట్ ద్వారా హాట్ రోల్డ్ సీమ్లెస్ స్టీల్ పైపును ఉత్పత్తి చేసే ఒక ఆధునిక పద్ధతి.
1.2. చిన్న పరిమాణం మరియు మెరుగైన నాణ్యత గల సీమ్లెస్ పైపులను పొందడానికి, కోల్డ్ రోలింగ్, కోల్డ్ డ్రాయింగ్ లేదా ఈ రెండింటి కలయిక పద్ధతులను తప్పనిసరిగా అనుసరించాలి. కోల్డ్ రోలింగ్ను సాధారణంగా టూ-రోల్ రోలింగ్ మిల్లులో నిర్వహిస్తారు, మరియు స్టీల్ పైపును వేరియబుల్ సెక్షన్ రౌండ్ హోల్ గ్రూవ్ మరియు కదలికలేని కోనికల్ టాప్తో కూడిన వలయాకార రంధ్రాల రకంలో రోల్ చేస్తారు. కోల్డ్ డ్రాయింగ్ను సాధారణంగా 0.5 నుండి 100 టన్నుల వరకు సింగిల్ చైన్ లేదా డబుల్ చైన్ కోల్డ్ పుల్ మెషీన్పై నిర్వహిస్తారు.
1.3. ఎక్స్ట్రూషన్ పద్ధతిలో, వేడి చేసిన ట్యూబ్ బ్లాంక్ను ఒక మూసివున్న ఎక్స్ట్రూషన్ సిలిండర్లో ఉంచుతారు, మరియు పెర్ఫోరేటింగ్ రాడ్, ఎక్స్ట్రూషన్ రాడ్ కలిసి కదులుతాయి, తద్వారా ఎక్స్ట్రూడ్ చేయబడిన భాగాలు చిన్న అచ్చు రంధ్రం నుండి బయటకు నెట్టబడతాయి. ఈ పద్ధతి ద్వారా చిన్న వ్యాసం గల స్టీల్ పైపులను ఉత్పత్తి చేయవచ్చు.
ఉత్పత్తి వివరాలు
| స్టీల్ గ్రేడ్: | 304,304L,309S,310S,316,316L,317,317L,321,347,347H,304N,316L, 316N,201,202,S32205 |
| ప్రమాణం: | ASME/ASTM/DIN/EN/JIS |
| స్పెసిఫికేషన్: | బయటి వ్యాసం 10~508మిమీ |
| బరువు: | 1.0-30మిమీ, లేదా కస్టమర్ ప్రత్యేక అభ్యర్థన ప్రకారం |
| పొడవు: | 2-20 మీటర్లు, లేదా కస్టమర్ ప్రత్యేక అభ్యర్థన ప్రకారం |
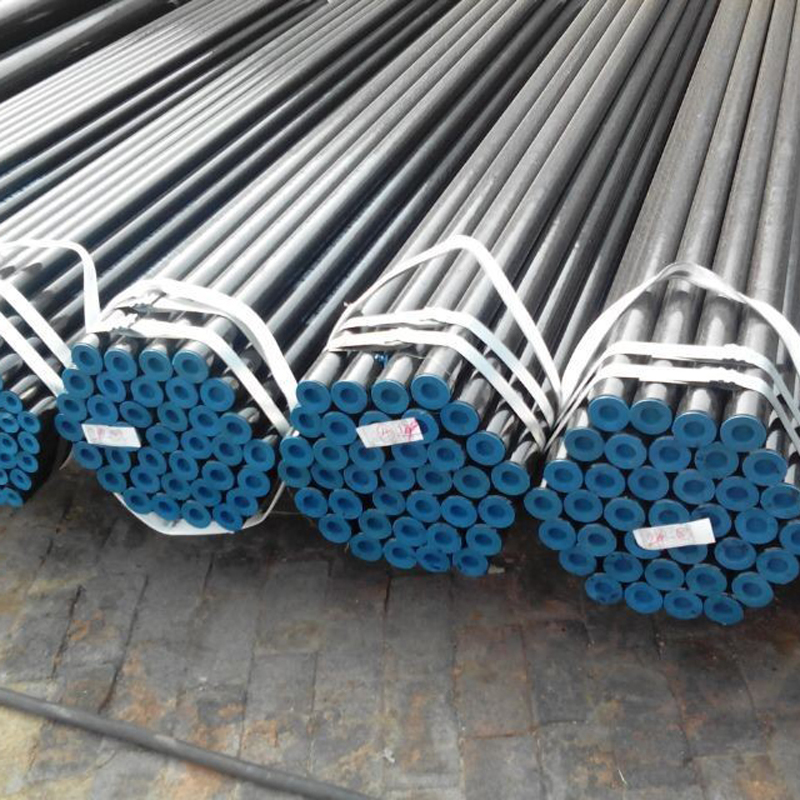
| ప్యాకేజీ: | ఎగుమతి ప్రామాణిక ప్యాకేజీ |
| ట్యూబ్ రకాలు: | స్టెయిన్లెస్ సీమ్లెస్ స్టీల్ ట్యూబ్, బాయిలర్ ట్యూబ్, ప్రెసిషన్ ట్యూబ్, మెకానికల్ ట్యూబింగ్, సిలిండర్ ట్యూబ్, లైన్ పైపులు, మొదలైనవి. |
| మిల్ MTC: | రవాణాకు ముందు సరఫరా చేయబడింది |
| తనిఖీ: | థర్డ్ పార్టీ తనిఖీని అంగీకరించవచ్చు, SGS, BV, TUV |
| మౌంట్ పోర్ట్: | చైనాలోని ఏదైనా ఓడరేవు |
| వ్యాపార పదం: | FOB, CIF, CFR, EXW, మొదలైనవి. |
| ధర నిబంధన: | చూసిన వెంటనే TT లేదా LC |
| మా సేవలు: | మేము కస్టమర్ అవసరం లేదా డ్రాయింగ్ ప్రకారం అనుకూలీకరించగలము, కస్టమర్ల అభ్యర్థన మేరకు ప్యాకేజింగ్ చేయగలము. |
ఫ్యాక్టరీ షో